Widok Sekwencja start i stop
Wykres parametrów ułatwiający określanie i regulację konkretnych parametrów. Umożliwia szybki wybór i regulację wszystkich niezbędnych parametrów, od czasu przed gazu po czas po gazu i wszystko, co pomiędzy nimi.
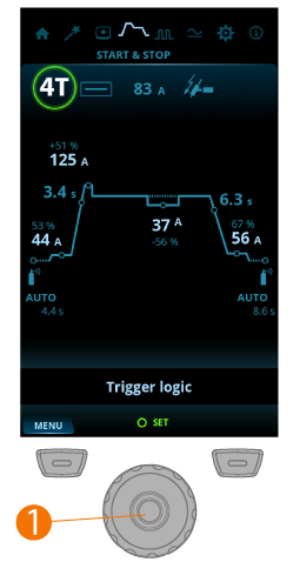
Regulacja parametrów:
| 1. | Otwórz widok sekwencji Start i stop. |
| 2. | Obróć pokrętło regulacji (1), żeby przejrzeć parametry. |
| 3. | Naciśnij pokrętło regulacji (1), żeby wybrać dany parametr. |
| 4. | Wyreguluj parametr pokrętłem regulacji (1). |
| 5. | Żeby zamknąć parametr, naciśnij pokrętło regulacji (1). |
Parametry regulowane we wszystkich trybach spawania:
| Parametr | Wartość | Opis |
|---|---|---|
| Tryb wyłącznika | 2T / 4T / 4T LOG / 4T LOG + Minilog (domyślnie = 2T) | Uchwyty spawalnicze zwykle oferują dwa tryby pracy: 2T i 4T. W obu przypadkach wyłącznik uchwytu działa inaczej. W trybie 2T podczas spawania wyłącznik uchwytu musi być cały czas wciśnięty. Natomiast w trybie 4T, żeby rozpocząć lub zakończyć spawanie, trzeba nacisnąć wyłącznik. W ten sam sposób uruchamia się funkcje specjalne, np. Minilog. |
| Tryb spawania | ciągłe / punktowe / MicroTack | Spawanie ciągłe: Standardowe spawanie TIG bez żadnych przerw. Zgrzewanie punktowe: Funkcja spawania TIG automatycznie kontroluje czas trwania jarzenia łuku. Parametry programuje użytkownik. Służy do łączenia dwóch elementów sczepinami, np. łączenia blachy cienkiej przy niskiej ilości wprowadzanego ciepła. MicroTack: Funkcja spawania TIG zoptymalizowana pod kątem zgrzewania punktowego. Wykorzystywana podczas zgrzewania blachy cienkiej lub materiałów o różnej grubości. Umożliwia szybkie i łatwe zgrzewanie przy minimalnej ilości wprowadzanego ciepła. |
| Prąd spawania | Domyślnie = 50 A | |
| Tryb zajarzenia | kontaktowe (Lift TIG) / wysoką częstotliwością (HF) | Sposób zajarzenia łuku spawalniczego. Podczas spawania TIG dostępne są dwa tryby zajarzenia: wysoką częstotliwością (HF) i kontaktowe (Lift TIG). Podczas zajarzenia HF impuls napięcia powoduje wygenerowanie łuku. Podczas zajarzenia Lift TIG elektrodę trzeba przyłożyć do elementu spawanego. |
Parametry regulowane podczas spawania ciągłego:
| Parametr | Wartość | Opis |
|---|---|---|
| Przed gaz | od 0,0 s do 10,0 s, Auto, co 0,1 s (domyślnie = Auto) | Funkcja spawalnicza, która uruchamia przepływ gazu przed zajarzeniem łuku. To gwarantuje, że metal nie wchodzi w reakcję z powietrzem na początku spawania. Wartość czasową programuje użytkownik. Służy do pracy ze wszystkimi metalami, szczególnie ze stalą nierdzewną, aluminium i tytanem. |
| Łuk pilotujący | WYŁ. / od 5% do 90%, co 1% (domyślnie = WYŁ.) | Funkcja spawalnicza na krótki czas obniżająca prąd na początku spawania, co umożliwia precyzyjne rozpoczęcie spawania. Parametry programuje użytkownik. |
| Narastanie | WYŁ. / od 0,1 s do 5,0 s, co 0,1 s (domyślnie = 0,0 s) | Funkcja spawalnicza określająca czas stopniowego wzrostu prądu spawania do docelowego poziomu na początku spawania. Wartość czasu narastania jest programowana przez użytkownika. Zero oznacza, że funkcja jest wyłączona. |
| Poziom gorącego startu | od -80% do 100%, co 1% (domyślnie = WYŁ., 0%) | Gor start: Funkcja wykorzystująca wyższy prąd spawania na początku spoiny. Po okresie gorącego startu prąd jest zmniejszany do standardowego ustawionego poziomu. Prąd i czas trwania gorącego startu ustawia się ręcznie. Ułatwia rozpoczęcie spawania, szczególnie w przypadku aluminium. |
| Czas gorącego startu | od 0,1 s do 5,0 s, co 0,1 s (domyślnie = 1,2 s) | Parametr niedostępny w przypadku trybu 4T. |
| Poziom Minilog | od -99% do 125%, co 1% (domyślnie = WYŁ., 0%) | Minilog: Funkcja spawania TIG umożliwiająca przełączanie się pomiędzy prądem spawania a prądem Minilog przy użyciu przełącznika uchwytu. Parametry programuje użytkownik. Można ją wykorzystać do spoin sczepnych lub do wstrzymywania pracy podczas zmiany pozycji spawania. |
| Opadanie | WYŁ. / od 0,1 s do 15,0 s (domyślnie = 0,1 s) | Funkcja spawalnicza określająca czas stopniowego opadania prądu spawania do końcowego poziomu. Wartość czasu opadania jest programowana przez użytkownika. Zero oznacza, że funkcja jest wyłączona. |
| Łuk końcowy | WYŁ. / od 5% do 90% (domyślnie = WYŁ.) | Funkcja spawalnicza na krótki czas obniżająca prąd na końcu spawania. Ogranicza występowanie wad spawalniczych spowodowanych kraterem pozostałym po spawaniu. Parametry programuje użytkownik. Zero oznacza, że funkcja jest wyłączona. |
| Po gaz | od 0,1 s do 30,0 s / Auto, co 0,1 s | Funkcja spawalnicza, która po zgaszeniu łuku pozostawia włączony przepływ gazu. Dzięki temu po zgaszeniu łuku rozgrzana spoina nie wchodzi w reakcję z powietrzem, co chroni ją i elektrodę. Wykorzystywana podczas pracy ze wszystkimi metalami. Dłuższego czasu po gazu wymagają w szczególności stal nierdzewna i tytan. |
Parametry regulowane podczas zgrzewania punktowego:
| Parametr | Wartość | Opis |
|---|---|---|
| Przed gaz | od 0,0 s do 10,0 s, Auto, co 0,1 s (domyślnie = Auto) | Funkcja spawalnicza, która uruchamia przepływ gazu przed zajarzeniem łuku. To gwarantuje, że metal nie wchodzi w reakcję z powietrzem na początku spawania. Wartość czasową programuje użytkownik. Służy do pracy ze wszystkimi metalami, szczególnie ze stalą nierdzewną, aluminium i tytanem. |
| Narastanie | WYŁ. / od 0,1 s do 5,0 s, co 0,1 s (domyślnie = 0,0 s) | Funkcja spawalnicza określająca czas stopniowego wzrostu prądu spawania do docelowego poziomu na początku spawania. Wartość czasu narastania jest programowana przez użytkownika. Zero oznacza, że funkcja jest wyłączona. |
| Czas spawania punktowego | od 0,0 s do 10,0 s, co 0,1 s (domyślnie = 2,0 s) | Zgrzewanie punktowe: Funkcja spawania TIG automatycznie kontroluje czas trwania jarzenia łuku. Parametry programuje użytkownik. Służy do łączenia dwóch elementów sczepinami, np. łączenia blachy cienkiej przy niskiej ilości wprowadzanego ciepła. |
| Opadanie | WYŁ. / od 0,1 s do 15,0 s (domyślnie = 0,1 s) | Funkcja spawalnicza określająca czas stopniowego opadania prądu spawania do końcowego poziomu. Wartość czasu opadania jest programowana przez użytkownika. Zero oznacza, że funkcja jest wyłączona. |
| Po gaz | od 0,1 s do 30,0 s, Auto, co 0,1 s (domyślnie = Auto) | Funkcja spawalnicza, która po zgaszeniu łuku pozostawia włączony przepływ gazu. Dzięki temu po zgaszeniu łuku rozgrzana spoina nie wchodzi w reakcję z powietrzem, co chroni ją i elektrodę. Wykorzystywana podczas pracy ze wszystkimi metalami. Dłuższego czasu po gazu wymagają w szczególności stal nierdzewna i tytan. |
Parametry regulowane podczas spawania w trybie MicroTack:
| Parametr | Wartość | Opis |
|---|---|---|
| Przed gaz | od 0,0 s do 10,0 s, Auto, co 0,1 s (domyślnie = Auto) | Funkcja spawalnicza, która uruchamia przepływ gazu przed zajarzeniem łuku. To gwarantuje, że metal nie wchodzi w reakcję z powietrzem na początku spawania. Wartość czasową programuje użytkownik. Służy do pracy ze wszystkimi metalami, szczególnie ze stalą nierdzewną, aluminium i tytanem. |
| Cz. spawania punkt. MicroTack | od 1 ms do 200 ms, co 1 ms (domyślnie = 10 ms) | Spawanie MicroTack: Funkcja spawania TIG zoptymalizowana pod kątem zgrzewania punktowego. Wykorzystywana podczas zgrzewania blachy cienkiej lub materiałów o różnej grubości. Umożliwia szybkie i łatwe zgrzewanie przy minimalnej ilości wprowadzanego ciepła. |
| Czas przerwy MicroTack | od 50 ms do 500 ms, co 1 ms (domyślnie = 50 ms) | Jeśli liczba impulsów w ustawieniach funkcji MicroTack wynosi 1, ten parametr nie jest wyświetlany. |
| Liczba spoin punktowych MicroTack | od 1 do 5 / bez końca, co 1 (domyślnie = 1) | W przypadku zajarzenia Lift TIG wykres funkcji MicroTack wyświetla tylko 1 punkt, a liczba spoin punktowych nie jest wyświetlana. |
| Po gaz | od 0,1 s do 30,0 s, Auto, co 0,1 s (domyślnie = Auto) | Funkcja spawalnicza, która po zgaszeniu łuku pozostawia włączony przepływ gazu. Dzięki temu po zgaszeniu łuku rozgrzana spoina nie wchodzi w reakcję z powietrzem, co chroni ją i elektrodę. Wykorzystywana podczas pracy ze wszystkimi metalami. Dłuższego czasu po gazu wymagają w szczególności stal nierdzewna i tytan. |
